En agroalimentaire, une panne ne se limite jamais à un arrêt de production : elle expose aussi à un risque de contamination, de non-conformité sanitaire et de perte de matière première périssable. C’est ce qui distingue la maintenance industrielle en agroalimentaire des autres secteurs : hygiène stricte, matériaux compatibles au contact alimentaire, cadences élevées et tolérance à l’arrêt quasi nulle. Voici les contraintes concrètes du secteur, les équipements qui demandent une attention particulière, et comment structurer une stratégie de maintenance adaptée.
Sommaire
Pourquoi la maintenance en agroalimentaire est-elle différente des autres secteurs ?
Une usine agroalimentaire cumule des exigences qui se retrouvent rarement ailleurs au même niveau : nettoyage et désinfection réguliers des équipements (souvent plusieurs fois par jour), présence d’eau et d’humidité en continu, cadences de production élevées et souvent tendues par des commandes à courte échéance, et une matière première périssable qui rend chaque heure d’arrêt directement coûteuse. À cela s’ajoute une contrainte propre au secteur : les équipements doivent rester conformes aux normes de contact alimentaire tout au long de leur cycle de vie, ce qui limite le choix des matériaux, des lubrifiants et des procédés de réparation utilisables. La maintenance doit donc composer avec toutes ces contraintes simultanément, sans jamais compromettre la sécurité alimentaire ni la traçabilité exigée par les donneurs d’ordre..
Quelles contraintes sanitaires et réglementaires influencent les interventions ?
Les interventions de maintenance doivent respecter les protocoles d’hygiène du site : zones propres et zones à risque clairement délimitées, procédures de nettoyage et de désinfection avant et après intervention, port d’équipements de protection spécifiques, et parfois habilitation préalable du personnel intervenant. Ces protocoles s’inscrivent le plus souvent dans le cadre de référentiels de certification reconnus par la grande distribution et les donneurs d’ordre : IFS Food, BRC Global Standard, ISO 22000 ou encore la méthode HACCP pour l’analyse des risques. Autre point de vigilance fréquent, et souvent sous-estimé : les environnements générant des poussières alimentaires combustibles (farine, sucre, amidon, lait en poudre) peuvent relever de la réglementation ATEX, du fait du risque d’explosion de poussières en suspension. Cela impose des équipements et des méthodes d’intervention spécifiques dans les zones concernées (silos, systèmes de manutention pneumatique, zones de broyage), et un prestataire habilité à intervenir dans ces environnements classés.
Quels équipements nécessitent une attention particulière en agroalimentaire ?
Certains équipements sont particulièrement sollicités par les contraintes du secteur, et méritent une vigilance renforcée dans le plan de maintenance :
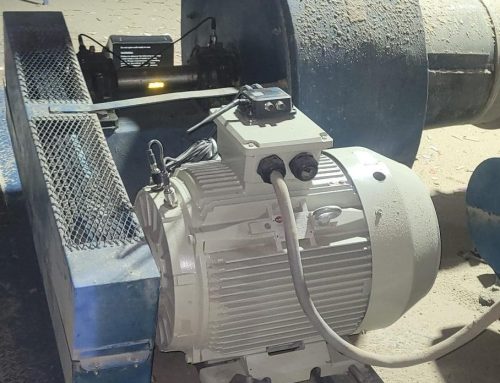
Moteur électique
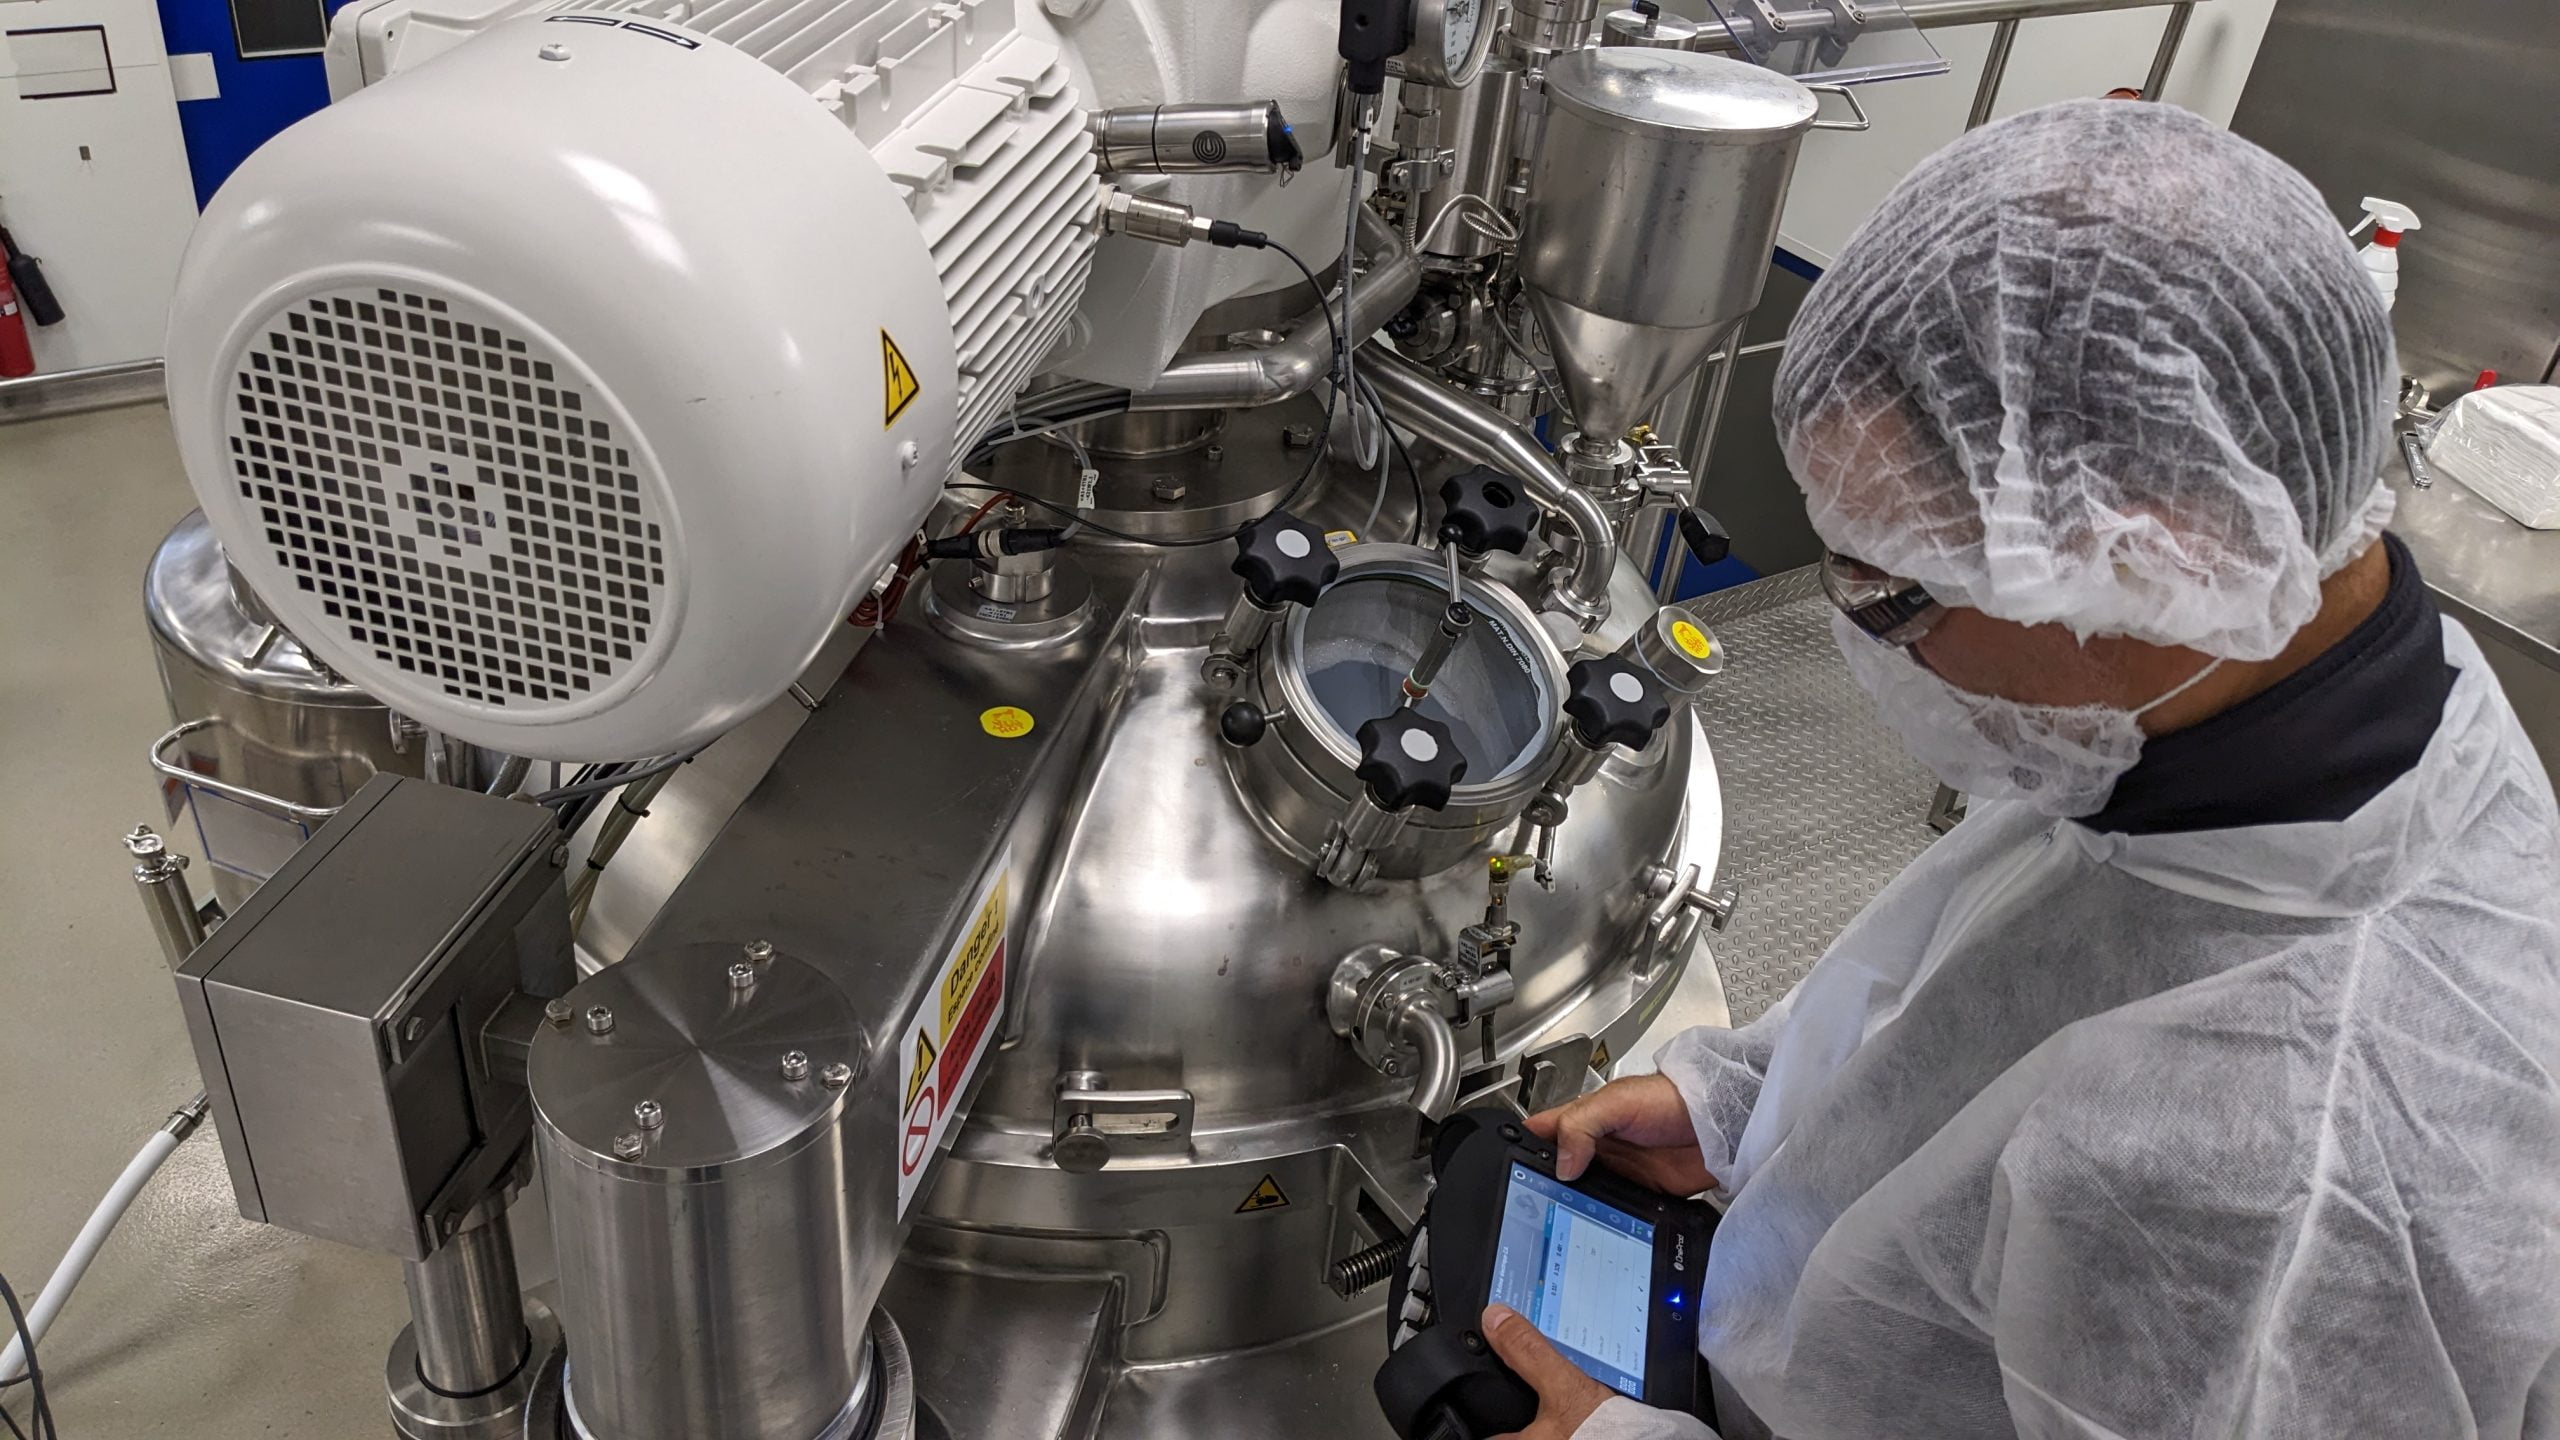
Les moteurs électriques en inox ou à isolation renforcée sont directement exposés à l’humidité et aux lavages fréquents au jet haute pression, ce qui les rend particulièrement sensibles à la corrosion et aux infiltrations d’eau dans les bobinages. Un indice de protection (IP) adapté et un contrôle régulier de l’isolement électrique permettent de limiter ce risque, très spécifique à l’environnement agroalimentaire.
Compresseurs et centrales de traitement d’air
Un autre avantage remarquable de l’analyse vibratoire est son impact positif sur la sécurité et l’efficacité opérationnelle. En éliminant les équipements défaillants avant qu’ils ne représentent un danger, la sécurité des opérateurs et de l’environnement est garantie. De plus, cette pratique favorise une meilleure efficacité opérationnelle en diminuant les pertes d’énergie, les nuisances sonores et les risques de contamination liés aux vibrations, contribuant ainsi à améliorer la qualité des produits, la satisfaction client et la compétitivité de l’entreprise.
Pompes à vide
Les pompes à vide sont massivement utilisées pour l’emballage sous vide et le conditionnement des produits périssables. Elles fonctionnent souvent en quasi-continu sur plusieurs postes en parallèle, ce qui accélère leur usure et rend une panne d’autant plus pénalisante : elle peut immobiliser simultanément plusieurs lignes de conditionnement en aval..
Échangeurs thermiques et équipements de chauffe/ refroidissement
Sensibles à l’encrassement lié aux résidus alimentaires, ces équipements voient leur rendement se dégrader progressivement si le nettoyage et le contrôle thermique ne sont pas suivis régulièrement, ce qui peut affecter la qualité du produit fini (cuisson, pasteurisation, chaîne du froid) bien avant qu’une panne franche ne survienne.
Quels sont les types de pannes les plus fréquents en agroalimentaire ?
L’environnement humide et les cycles de nettoyage intensifs favorisent certains modes de défaillance plus que dans d’autres secteurs. Les pannes les plus fréquemment rencontrées sur nos chantiers en agroalimentaire sont :
- Corrosion et oxydation des moteurs et connectiques électriques, accélérées par l’humidité et les lavages répétés.
- Défauts d’alignement ou d’équilibrage sur les lignes à cadence élevée, générant vibrations, échauffement et usure prématurée des roulements.
- Encrassement des échangeurs thermiques, réduisant progressivement le rendement énergétique avant la panne.
- Usure accélérée des joints et étanchéités sur les pompes à vide, du fait du fonctionnement quasi continu.
- Défaillances électriques dans les armoires de commande, souvent liées à l’humidité ambiante et détectables en amont par thermographie.
Comment l’analyse vibratoire et la thermographie s’appliquent-elles à l’agroalimentaire ?
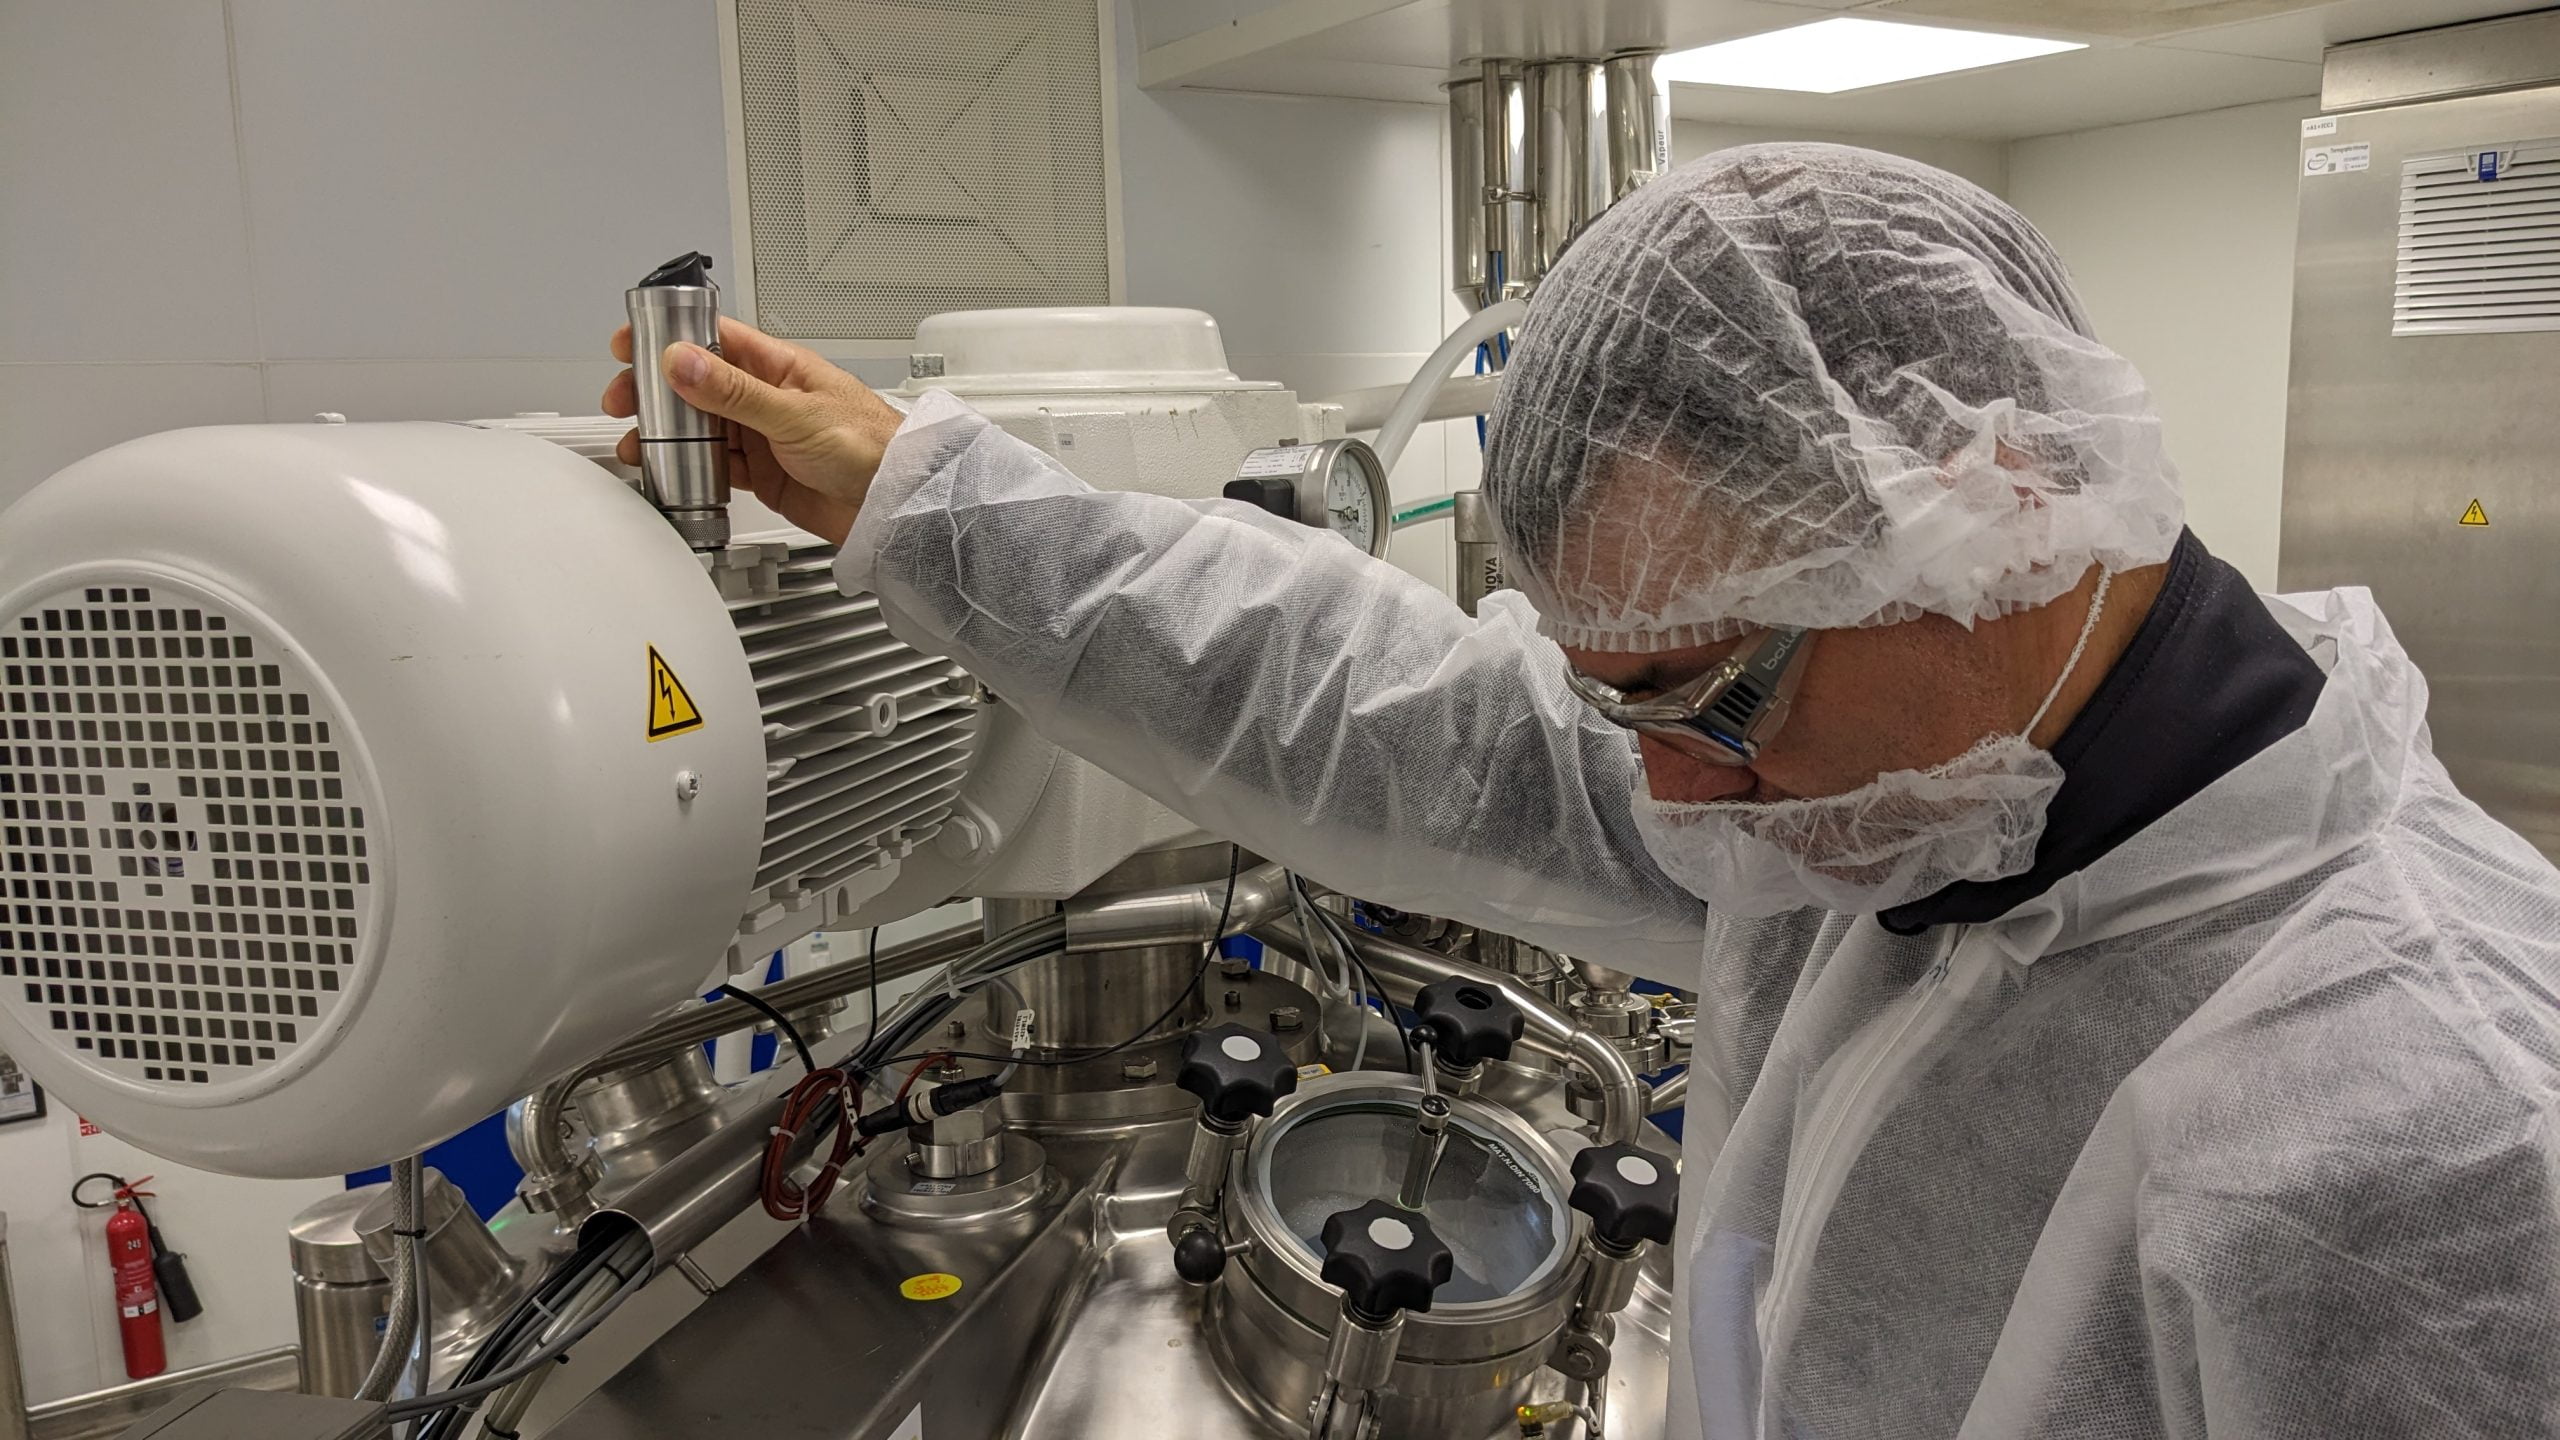
L’analyse vibratoire permet de détecter l’usure d’un roulement ou un défaut d’alignement avant la casse, ce qui est particulièrement utile sur des lignes à forte cadence où un arrêt non planifié coûte cher. La thermographie industrielle complète ce diagnostic en repérant les points chauds sur les armoires électriques et les moteurs, souvent révélateurs d’un défaut naissant, sans avoir à arrêter la ligne pour l’inspection. Ces deux techniques sont non-intrusives : elles s’effectuent sans démontage ni contact direct avec les surfaces au contact alimentaire, ce qui les rend particulièrement adaptées aux contraintes d’hygiène du secteur.
Quelle stratégie de maintenance choisir : préventive, prédictive ou corrective ?
Le choix de la stratégie dépend de la criticité de chaque équipement pour la production. Pour un rappel des différences entre ces approches, voir notre article « Quels sont les 5 types de maintenance ? ». En agroalimentaire, la tendance est à combiner les trois niveaux selon les équipements :
- Maintenance corrective pour les équipements peu critiques, dont l’arrêt n’impacte pas directement la cadence globale.
- Maintenance préventive planifiée (remplacement de pièces d’usure à intervalle fixe) pour les équipements à criticité moyenne, en la calant sur les créneaux de nettoyage déjà prévus pour ne pas ajouter d’arrêt supplémentaire.
- Maintenance prédictive (analyse vibratoire, thermographie, suivi de tendance) pour les équipements les plus critiques — moteurs de ligne, pompes à vide de conditionnement — où un arrêt non planifié a le plus fort impact financier.
Un exemple chiffré : le coût d’un arrêt sur une ligne de conditionnement
Prenons une ligne de conditionnement sous vide qui traite 2 000 barquettes par heure, pour une valeur ajoutée de 3 € par barquette. Une panne de pompe à vide qui immobilise la ligne pendant 4 heures représente :
- Réparation ou remplacement de la pompe : de l’ordre de 500 à 1 500 € selon le modèle.
- Production perdue : 4 h × 2 000 barquettes × 3 € = 24 000 € de valeur ajoutée non réalisée.
- Risque additionnel sur les produits déjà engagés dans le process au moment de l’arrêt, potentiellement à déclasser selon la nature du produit et la durée de l’arrêt.
Un contrat de maintenance préventive incluant un suivi vibratoire régulier de la pompe coûte généralement une fraction de ce montant sur l’année, tout en étant planifiable sur un créneau qui n’impacte pas la production.
Bonnes pratiques pour sécuriser sa production agroalimentaire
- Planifier les contrôles préventifs (vibratoire, thermographique) sur les créneaux de nettoyage déjà prévus, pour ne pas ajouter d’arrêt supplémentaire.
- Prioriser les équipements les plus critiques pour la cadence (moteurs de ligne, pompes à vide d’emballage) dans le plan de maintenance.
- Choisir des prestataires familiarisés avec les contraintes d’hygiène et, le cas échéant, les zones ATEX du site.
- Prévoir un contact d’urgence identifié pour réduire le délai de prise en charge en cas de panne critique.
- Documenter chaque intervention pour alimenter la traçabilité exigée par les certifications du secteur (IFS, BRC, ISO 22000).
Acteur de référence pour les industriels du Grand Ouest depuis plus d’un demi-siècle, ASE-SEREM met son savoir-faire au service des sites de production les plus exigeants. Grâce à notre centre homologué ATEX et à notre approche innovante de la maintenance préventive — incluant notre propre système de suivi par vidéo intelligente —, nous conjuguons sécurité réglementaire, fiabilité et performance industrielle au quotidien
Pour intégrer l’analyse vibratoire dans l’entretien de vos machines industrielles, vous pouvez compter sur les compétences des techniciens de maintenance de l’ase-serem. Nous sommes spécialisés dans l’analyse, le diagnostic, la surveillance et la mesure vibratoire.
Avec l’ase-serem, profitez de solutions personnalisées, alliant qualité et respect de votre budget. N’hésitez pas à nous contacter pour un devis gratuit adapté à vos besoins.
La mesure des vibrations permet d’évaluer l’état de santé d’une machine tournante (moteur, pompe, ventilateur, réducteur) sans l’arrêter. Chaque défaut mécanique produit une signature vibratoire caractéristique.
En décomposant le signal en ses composantes fréquentielles (analyse spectrale), on identifie l’origine d’une anomalie : balourd, désalignement, jeu mécanique, défaut de roulement ou d’engrenage. Suivies dans le temps, ces mesures permettent de planifier une intervention avant la panne : c’est le principe de la maintenance prédictive.
Sur une machine tournante (moteur, pompe, ventilateur, réducteur), la vibration se mesure avec un capteur accélérométrique relié à un collecteur ou à un analyseur de vibrations.
- Points de mesure : le capteur est fixé au plus près des roulements, sur les paliers, de préférence par embase vissée ou aimant pour des mesures répétables.
- Directions : on mesure dans les trois axes, radial horizontal, radial vertical et axial.
- Niveau global : la vitesse vibratoire efficace, en mm/s RMS, est comparée aux seuils de la norme ISO 20816 (anciennement ISO 10816) selon la puissance et le type de machine.
- Analyse spectrale : le spectre FFT permet d’identifier l’origine du défaut, par exemple balourd, désalignement, jeu mécanique ou usure de roulement.
C’est surtout l’évolution des mesures dans le temps qui permet d’anticiper une panne. Pour en savoir plus, consultez notre guide Comment effectuer une mesure vibratoire ? ou découvrez notre service d’analyse vibratoire sur site.
Découvrez notre offre de maintenance industrielle.
Découvrez l’actualité de notre atelier au quotidien via notre page LinkedIn !